 当前位置:


服务品牌:御剑
节拍表锁定瓶颈;挡停与定位销复校;整线试跑验证
适用于新能源、汽配、电子行业的环形生产线维修、节拍优化与工站改造
御剑为惠州企业检修环形生产线:环形输送张紧与链条节距检查、挡停与二次定位复校、治具变形检查、PLC工站状态位与节拍参数核对;完成后提供节拍表与工站定位记录。
13556668682
服务视频御剑
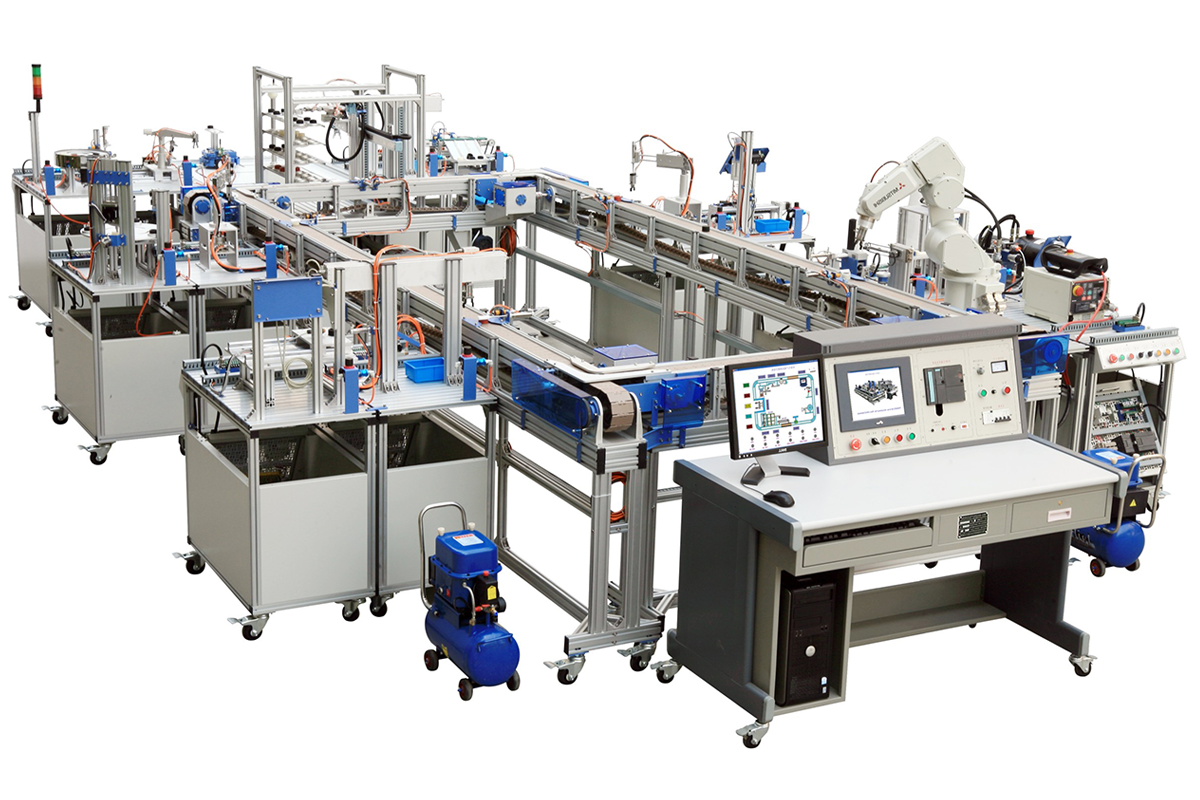
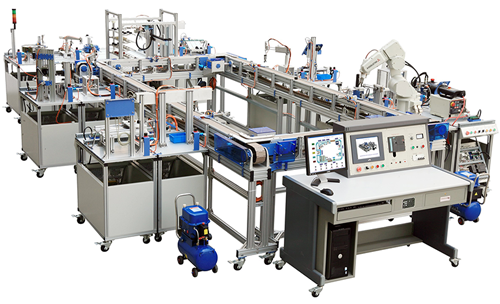
环形生产线维修保养服务|工站节拍不齐、定位超差、联动报警,整线一起调
环形生产线把多个工位挂在一条环形输送上,节拍由最慢的工站决定,而定位精度由每个工站的挡停与二次定位保证。常见问题是工站节拍互相等待、挡停位置漂移、治具回程不到位,最后表现为整线效率上不去、报警不断。御剑按环形输送、工站挡停与定位、治具状态、PLC联动逻辑逐层排查,用节拍表和定位数据定位瓶颈。
一、环形生产线常见故障与现场判断
| 故障现象 | 可能原因 | 现场处理 |
|---|---|---|
| 环线不转、动子卡位 | 动子滑块卡滞、环线异物 | 清洁导轨、检修动子 |
| 工位停机 | 该站传感器/执行器故障 | 按站排查、快速换件 |
| 调度异常、撞车 | 环线通讯/程序联锁问题 | 查总线通讯、恢复调度程序 |
| 重复定位失准 | 定位销/编码器磨损 | 更换定位件、重新标定 |
| 丢信号、误停 | 滑触线/通讯触点脏污 | 清洁滑触线、检查通讯模块 |
先做一张节拍表:记录每个工站的实际占用时间与等待时间,瓶颈工位一目了然。定位超差先查挡停与二次定位销磨损,再查治具变形。整线联动报警要看PLC的工站状态位与时序,不要只看报错文本;安全回路与门锁状态要在查程序之前确认。
二、环形生产线维修要点与保养周期
| 保养项目 | 建议周期 | 执行要点 |
|---|---|---|
| 环形输送与链条/皮带 | 每2个月 | 张紧与磨损检查,链条节距伸长会造成定位偏差 |
| 挡停与二次定位 | 每2个月 | 测量挡停位置与定位销磨损,复校工站基准位置 |
| 治具与承载板 | 每2个月 | 检查变形与磨损,治具公差直接决定工站定位精度 |
| PLC联动与节拍参数 | 每3个月 | 核对工站状态位、互锁逻辑与节拍设定,备份程序 |
| 驱动与变频/伺服 | 每3个月 | 检查速度给定与反馈一致性,异常减速的工站单独排查 |
三、环形生产线维修工期、报价与质保
环形线维修多属于调整与复校:挡停、定位销、治具等可在当次上门内处理,节拍优化与联动调试需要整线试跑,通常按工站数量安排时间。费用由检测、配件与工时构成,先报价确认再施工。完成后提供节拍表与工站定位记录,便于后续对比。维修部位同故障一年免费保修。
四、环形生产线维修常见问题
问:整线产量上不去,是不是要换更快的输送?
答:不一定。先做节拍表找瓶颈工站,多数情况是某一工站占用过长或等待逻辑不合理,改输送只是把问题搬走。
问:工站定位时好时坏,怎么办?
答:查挡停位置、定位销磨损与治具变形,同时看气缸与缓冲是否稳定,间歇性问题要用数据记录来定位。
问:产线要增加工站,能改造吗?
答:可以评估。需要确认环形线余量、驱动能力与PLC工位扩展,通常与新工站设计一起做。
环形生产线维修、节拍优化与工站改造,可拨打13556668682,把环形线布局图、工站数量与瓶颈现象发给工程师,便于提前评估。
御剑同时承接惠州机电设备维修、定期保养、改造升级与安装调试,覆盖机电设备与各类自动化设备,惠州全域上门,先检测后报价、同故障一年保修。
 上一篇


-
-
08-22
惠州机电设备维修_设备如何正确维护?标准流程与常见误区
惠州机电设备维修:正确的设备维护是“按流程、按周期、按标准”作业,本文给出标准维护流程与常见误区,避免漏项、错装与二次故障。御剑专注惠州机电设备维修保养16年。
- 2026-08-22惠州机电设备维修_设备如何正确维护?标准流程与常见误区
- 2026-08-15惠州机电设备维修_设备故障了怎么办?四招快速排查解决
- 2026-08-11惠州机电设备保养维护_点检表与保养周期怎么定
- 2026-07-30惠州机电设备预防性维护_日常点检与一级二级保养怎么分级
- 2026-06-17惠州机电设备维护与保养指南_电气润滑传感器与软件校准
- 2026-05-21惠州机电设备维修保养技巧_日常维护做好这几点少停机
-
-
09-29
惠州机电设备常见故障有哪些?电源气源液压与传感器排查
惠州机电设备常见故障有哪些?从电源、气源、液压源到执行元件、传感器、控制器,本文详解机电设备故障排查法。惠州机电设备维修保养找御剑,16年经验,上门检修。
- 2026-09-29惠州机电设备常见故障有哪些?电源气源液压与传感器排查
- 2026-08-01什么是机电设备安装与维修_惠州机电设备维修科普
- 2026-07-10如何维护和保养惠州机电设备_一级二级保养与季节性保养
- 2026-04-18惠州机电设备电气故障维修_PLC与电气故障排查思路
- 2026-04-01惠州机电设备检修方法_十大检修原则快速定位故障
- 2026-03-03惠州机电设备维修售后服务内容_品质管控到售后队伍管理