 当前位置:


惠州磁芯组装机维修_磁芯取放与装配精度
服务品牌:御剑
上门实测磁芯崩角、装配偏位、上料卡滞;振动盘、夹爪、装配工装、视觉检测逐项排查,修配与更换方案对比
适用于电子、电源、新能源的磁芯自动组装机维修保养、精度恢复与节拍诊断
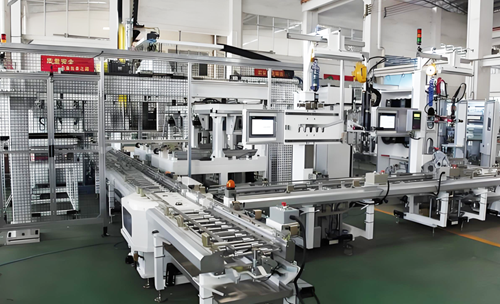
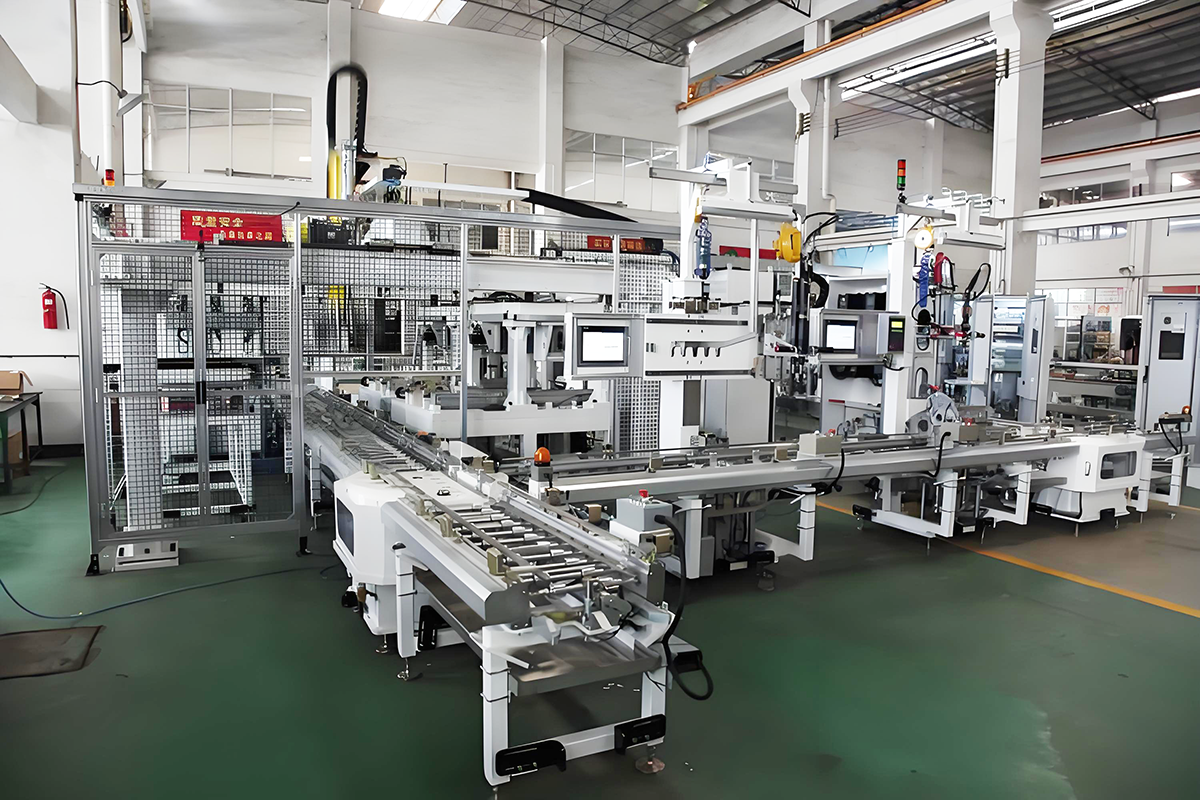
御剑为惠州企业检修磁芯自动组装机:振动盘与料道调整、吸嘴夹爪更换、视觉与传感器标定、工装同轴度校正、装配时序优化;验收时空载带载试机并记录参数,同故障一年保修。
13556668682
服务视频御剑
惠州磁芯组装机维修|磁芯组装机维修保养
在惠州,磁芯组装机的维修难点往往在“故障复现”和“备件匹配”两件事上。御剑的做法是:先记录报警与工况,再分段验证,常用易损件随车携带,减少二次上门;服务机电装备、五金、注塑类客户,覆盖仲恺、惠城、惠阳、博罗、惠东、龙门、大亚湾,检测报价后再动手。
一、磁芯组装机故障现象、原因与处理对照
| 故障现象 | 可能原因 | 现场处理 |
|---|---|---|
| 磁芯崩角 | 夹持力过大、导向有毛刺 | 降夹持力、抛光导向 |
| 磁芯装配偏位 | 工装磨损、视觉标定漂移 | 修工装、重标定 |
| 上料卡料、缺料 | 振动盘或料道磨损 | 调整料道、更换分料件 |
| 装配不到位、漏装 | 吸嘴磨损、检测误判 | 更换吸嘴、校验检测 |
| 工件损伤、变形 | 夹爪力偏大、导向不当 | 调夹爪、改导向 |
先做安全确认:断电挂牌、释放气压或液压余压。然后按报警提示优先级处理,没有报警的按工位逐个验证。涉及安全回路、光栅、急停的故障不要短接运行,恢复后需做一次空载与带载验证再交付生产。
顺带说清一个边界:磁芯组装机维修_磁芯取放与装配精度的电气与程序部分可以现场排查,但涉及安全回路、光栅与急停的改动,必须按原设计恢复并做验证,不建议现场“短接先跑”。
二、维修保养做哪些事
| 保养项目 | 建议周期 | 执行要点 |
|---|---|---|
| 夹爪与吸嘴 | 每1个月 | 检查磨损、夹持力与真空 |
| 振动盘与料道 | 每1个月 | 清洁、调整定向与分料 |
| 吸嘴与夹爪 | 每1个月 | 检查磨损、真空与夹持力 |
| 视觉与传感器 | 每3个月 | 标定、清洁镜头与光纤 |
| 导轨与气缸 | 每3个月 | 补脂、查漏与缓冲 |
三、从报修到验收,怎么配合
从接到报修到交付使用,中间有几个节点:登记设备信息与故障现象、约定上门时间、现场检测并说明原因、确认方案与报价、施工与试机、填写维修凭单与保修承诺。中途如需停机配合,会提前与产线沟通避开出货高峰。
不确定要不要上门?先电话沟通。热线 13556668682,说明磁芯组装机的现象与发生频率,工程师会判断是现场处理还是需要带件上门,避免白跑一趟。
四、上门范围与响应时效
上门区域与响应:仲恺、惠城、惠阳、博罗、惠东、龙门、大亚湾均可安排工程师,惠州全域 4 小时内;深圳、东莞一带按距离约定。换件前会先确认库存,常用件随车、特殊件提前订。同类设备:装配·锁付·压装·绕线;流程与保修:服务流程;预约:联系工程师。 如果你的产线属于3C 电子·电子电气,可参考 3C 电子·电子电气行业方案,里面按工艺段写了常见故障与处理思路。
五、客户常问的几个问题
磁芯组装机出现磁芯崩角,是自己处理还是叫工程师?
夹持力过大、导向有毛刺。处理上降夹持力、抛光导向。
磁芯组装机出现磁芯装配偏位,是自己处理还是叫工程师?
工装磨损、视觉标定漂移。处理上修工装、重标定。
磁芯组装机出现上料卡料、缺料,是自己处理还是叫工程师?
振动盘或料道磨损。处理上调整料道、更换分料件。
磁芯组装机出现装配不到位、漏装,是自己处理还是叫工程师?
吸嘴磨损、检测误判。处理上更换吸嘴、校验检测。
磁芯组装机出现工件损伤、变形,是自己处理还是叫工程师?
夹爪力偏大、导向不当。处理上调夹爪、改导向。
 上一篇


-
-
08-22
惠州机电设备维修_设备如何正确维护?标准流程与常见误区
惠州机电设备维修:正确的设备维护是“按流程、按周期、按标准”作业,本文给出标准维护流程与常见误区,避免漏项、错装与二次故障。御剑专注惠州机电设备维修保养16年。
- 2026-08-22惠州机电设备维修_设备如何正确维护?标准流程与常见误区
- 2026-08-15惠州机电设备维修_设备故障了怎么办?四招快速排查解决
- 2026-08-11惠州机电设备保养维护_点检表与保养周期怎么定
- 2026-07-30惠州机电设备预防性维护_日常点检与一级二级保养怎么分级
- 2026-06-17惠州机电设备维护与保养指南_电气润滑传感器与软件校准
- 2026-05-21惠州机电设备维修保养技巧_日常维护做好这几点少停机
-
-
09-29
惠州机电设备常见故障有哪些?电源气源液压与传感器排查
惠州机电设备常见故障有哪些?从电源、气源、液压源到执行元件、传感器、控制器,本文详解机电设备故障排查法。惠州机电设备维修保养找御剑,16年经验,上门检修。
- 2026-09-29惠州机电设备常见故障有哪些?电源气源液压与传感器排查
- 2026-08-01什么是机电设备安装与维修_惠州机电设备维修科普
- 2026-07-10如何维护和保养惠州机电设备_一级二级保养与季节性保养
- 2026-04-18惠州机电设备电气故障维修_PLC与电气故障排查思路
- 2026-04-01惠州机电设备检修方法_十大检修原则快速定位故障
- 2026-03-03惠州机电设备维修售后服务内容_品质管控到售后队伍管理